تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-03 المنشأ:محرر الموقع


يظل تحقيق التوازن المثالي في الصب المستمر يمثل تحديًا كبيرًا لصانعي الصلب اليوم. يفشل الحجم الصغير لمعداتك في كسر التشعبات بشكل فعال خلال مرحلة التصلب الأولية. على العكس من ذلك، فإن الحجم الزائد يؤدي إلى اضطراب شديد في الغضروف المفصلي. غالبًا ما تؤدي هذه القوة المفرطة إلى انحباس مسحوق العفن الشديد وعيوب سطحية كارثية. إن تحديد حجم هذه الأنظمة ليس لعبة تخمين بسيطة على الإطلاق. إنه يتطلب بشكل فعال مواءمة الأهداف المعدنية الصارمة جنبًا إلى جنب مع الحقائق الكهربائية والمكانية المعقدة. يجب على المهندسين تقييم المتغيرات المتعددة بعناية لضمان التدفق الأمثل للفولاذ المنصهر. يوفر هذا الدليل إطارًا قويًا لمساعدتك في تحديد السعة الدقيقة المطلوبة لمعلمات الصب المستمر المحددة لديك. سوف تتعلم كيفية تقييم أحجام الأقسام، ومطابقة حدود القدرة الكهربائية، وفحص شركاء التصنيع المحتملين بشكل صحيح. إن اتباع هذه الخطوات الواضحة يضمن كفاءة رأسمالية عالية وامتثالًا صارمًا للمعايير المعدنية على أرض المصنع.
يتم تحديد السعة حسب حجم القسم ودرجة الفولاذ: تتطلب عجلات الخام والزهرة والألواح كثافات حث مغناطيسي مختلفة إلى حد كبير.
الأكبر ليس أفضل بطبيعته: قوة التحريك المفرطة تؤدي إلى عيوب السطح واحتواء الخبث؛ يعد التحكم الدقيق في التردد أكثر أهمية من الطاقة الخام.
التثبيت يملي التصميم: تملي قيود القالب الداخلية مقابل الخارجية البصمة المادية ومتطلبات التبريد للوحدة.
يعد التحقق من صحة المورد أمرًا إلزاميًا: يجب على مورد أدوات التحريك الكهرومغناطيسي ذات القالب الموثوق به توفير بيانات المحاكاة المعدنية (على سبيل المثال، نمذجة قوة لورنتز) قبل التصنيع.
الدقة هي كل شيء عند اختيار محرك الكهرومغناطيسي للقالب . يؤدي اختيار وحدة ذات حجم غير مناسب إلى حدوث حالات فشل متتالية طوال عملية الصب المستمر. غالبًا ما يدرك المشغلون هذه المشكلات بعد فوات الأوان، مما يؤدي إلى خفض تصنيف قطع الصلب أو الخردة التامة. يجب أن تفهم المخاطر المحددة المرتبطة بتصغير حجم الوحدة أو زيادة حجمها.
تفشل قوة التحريك غير الكافية في توليد دوران مناسب للفولاذ المنصهر. تفتقر المعدات ببساطة إلى القدرة على قطع أطراف التغصنات المتنامية. عندما يحدث هذا، تظل نسبة البلورات متساوية المحاور منخفضة بشكل عنيد. تستمر البلورات العمودية في النمو نحو مركز الخصلة بلا هوادة. هذا الشرط يترك الفصل المركزي والمسامية الداخلية دون حل تمامًا. سيكتشف مهندسو المعادن لديك على الفور نقاط الضعف الهيكلية والأنابيب الشديدة أثناء عمليات فحص الجودة. توفر الوحدة التي تعاني من نقص الطاقة عائدًا على الاستثمار يقارب الصفر.
يعتقد العديد من مديري المصانع خطأً أن المزيد من الطاقة يعني جودة أفضل. ومع ذلك، فإن القوة الكهرومغناطيسية المفرطة تعطل بشدة استقرار الغضروف المفصلي. يؤدي دوران السائل العنيف إلى خلق دوامات عميقة بالقرب من سطح القالب. يحبس هذا الاضطراب مسحوق القالب العائم مباشرة في الغلاف الفولاذي المتصلب. فهو يؤدي إلى إدراج الخبث الشديد، والشقوق السطحية العميقة، وانخفاض كبير في مستوى المواد. علاوة على ذلك، يؤدي تشغيل وحدة كبيرة الحجم إلى إهدار كميات هائلة من الطاقة الكهربائية يوميًا.
يتضمن الهدف النهائي إنشاء مجال مغناطيسي دوار ومنظم بدرجة عالية. تريد تحسين تدفق الفولاذ المنصهر بدقة. يجب أن تظل سرعة التحريك قوية بما يكفي لقص التشعبات. وفي الوقت نفسه، يجب ألا يخرق عتبة سرعة الغضروف المفصلي الحرجة. تقترح معايير الصناعة بشكل عام إبقاء السرعة السطحية أقل من 0.3 إلى 0.4 متر في الثانية. يتطلب الوصول إلى هذه النقطة الرائعة حسابات دقيقة للقدرة.
يتضمن تحديد السعة المناسبة تقييم الأبعاد المادية لشكل الصب الخاص بك. تلعب الخصائص المعدنية لدرجات الفولاذ المستهدفة أيضًا دورًا كبيرًا. يجب عليك تحديد مواصفات النمام الكهرومغناطيسي ذو القالب الشفاف قبل التعامل مع أي شركة مصنعة.
تتطلب أشكال الصب المختلفة أساليب كهرومغناطيسية مختلفة تمامًا. تحدد المسافة المادية بين ملفات النمام والقلب السائل مدخلات الطاقة المطلوبة.
القضبان والزهور: تتطلب المقاطع المربعة الأصغر أعماق اختراق محددة للغاية. يستخدم المشغلون عادةً أوضاع التحريك الدوارة هنا. تتطلب القضبان الصغيرة (على سبيل المثال، 120 × 120 مم) طاقة مطلقة أقل ولكنها تتطلب تحكمًا دقيقًا عالي التردد. تحتاج الأزهار الكبيرة (على سبيل المثال، 300 × 400 مم) إلى اختراق مغناطيسي عميق. وهذا يتطلب ملفات أكثر قوة بشكل ملحوظ وإعدادات تردد أقل.
الألواح: تواجه عجلات الألواح العريضة تحديات مميزة. لا يمكن للمجال الدوار البسيط أن يغطي لوحًا بعرض 1500 مم بالتساوي. تتطلب هذه التنسيقات تصميمات ثنائية الملف أو متعددة الأوضاع. غالبًا ما ينشر المهندسون مجالات مغناطيسية للفراشة أو متنقلة. تدير هذه التكوينات المعقدة ملفات تعريف التصلب الأوسع وتمنع المناطق الميتة للتدفق المحلي.
نوع التنسيق | نطاق القسم النموذجي | وضع التحريك الموصى به | التركيز المعدني الأساسي |
|---|---|---|---|
البليت الصغيرة | 100 ملم إلى 150 ملم مربع | المجال المغناطيسي الدوار | جودة السطح وتقليل الفصل الطفيف |
بلوم كبير | 200 ملم إلى 400 ملم مربع | الروتاري أو المزدوج الروتاري | اختراق عميق لفصل خط الوسط |
بلاطة رقيقة | سمك 50 ملم إلى 90 ملم | السفر بالمجال المغناطيسي | تثبيت الغضروف المفصلي وتوزيع الحرارة |
بلاطة سميكة | سمك 200 ملم إلى 300 ملم | فراشة أو وضع متعدد | تدفق موحد عبر ملفات تعريف العرض الموسعة |
يحدد التركيب الكيميائي للفولاذ سرعات تدفق السوائل اللازمة. أثبت الفولاذ عالي الكربون والسبائك المتخصصة حساسيته العالية لفصل خط الوسط. تتطلب هذه الدرجات عادةً سرعات تدفق موائع قوية تتراوح بين 0.4 و0.6 م/ث في منطقة القالب السفلية. وعلى العكس من ذلك، تثبت الدرجات منخفضة الكربون أنها أكثر حساسية للتشقق السطحي وانحباس الخبث. أنها تتطلب الكثير من التشكيلات الجانبية اللطيفة. يجب أن تمتلك وحدتك النطاق الديناميكي للتعامل مع مزيج درجاتك بالكامل.
تعمل المصانع الحديثة باستمرار على دفع سرعات صب أعلى لزيادة الإنتاجية إلى أقصى حد. ومع ذلك، فإن سرعات الصب الأعلى تقلل بشكل كبير من وقت بقاء الفولاذ داخل القالب. يمر المعدن المنصهر عبر المنطقة المغناطيسية النشطة بشكل أسرع بكثير. للتعويض، يجب عليك ضبط طول المنطقة النشطة للمجال المغناطيسي وكثافتها. غالبًا ما تتطلب العجلات عالية السرعة تصميمات محرك ممدودة لضمان نقل الطاقة الكافية إلى القلب السائل.
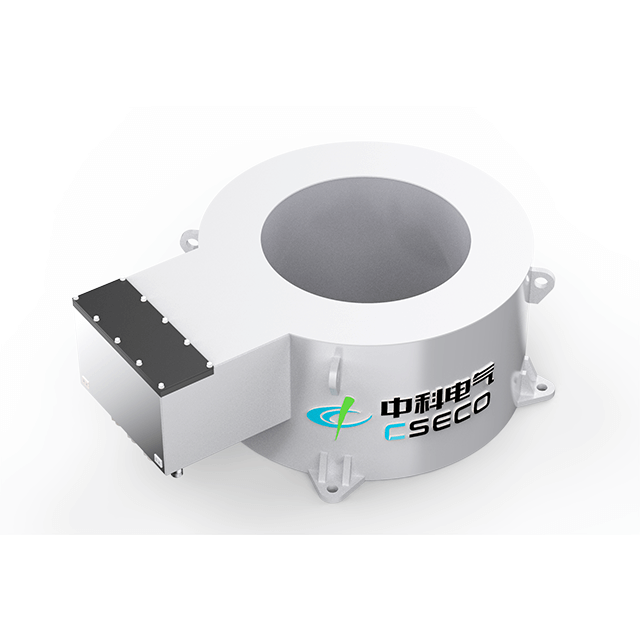
بمجرد تحديد معلمات الصب الخاصة بك، يجب عليك ترجمتها إلى متطلبات كهربائية. هذه الخطوة تربط بين النظرية المعدنية والهندسة الكهربائية. يجب أن يوفر الموثوق به المحرك الكهرومغناطيسي كثافات تدفق مغناطيسي محددة عند ترددات محددة.
المقياس الأساسي للسعة هو الحث المغناطيسي المركزي، والذي يتم قياسه عادةً بـ Gauss أو Tesla. يجب عليك مطابقة هذه القدرة الحثية مع سمك جدار القالب الخاص بك. تعمل مادة الأنبوب النحاسي كدرع كهرومغناطيسي ضخم. فهو يمتص ويحرف جزءًا كبيرًا من الطاقة المغناطيسية قبل أن يصل إلى الفولاذ.
تتطلب جدران القالب السميكة بشكل طبيعي طاقة مدخلات أعلى للتغلب على تأثير التدريع هذا. علاوة على ذلك، فإن سبائك النحاس المتخصصة تزيد الأمور تعقيدًا. توفر المواد مثل النحاس والكروم والزركونيوم (Cu-Cr-Zr) مقاومة تآكل ممتازة ولكنها تمتلك موصلات كهربائية مختلفة مقارنة بالنحاس الحامل للفضة (Cu-Ag). إذا قمت بالترقية إلى قوالب Cu-Cr-Zr، فمن المحتمل أنك ستحتاج إلى وحدة ذات سعة أعلى لتحقيق نفس قوة التحريك الداخلية بالضبط.
القوة الخام لا تعني شيئًا بدون التحكم في التردد. يؤثر التردد بشكل مباشر على "عمق الجلد" أو قدرة اختراق المجال المغناطيسي.
قدرات التردد المنخفض: يتطلب الاختراق العميق ترددات منخفضة. وهذا يثبت أنه ضروري للغاية لتطبيقات الإزهار والألواح الكبيرة. قد تنخفض الأنظمة القياسية إلى 2 هرتز أو 3 هرتز لدفع قوة لورنتز إلى عمق مركز الخصلة.
محركات التردد القابلة للتعديل: تتطلب عمليات الصب الحديثة متعددة الدرجات المرونة. يجب عليك تقييم أهمية مصدر طاقة منخفض التردد قابل للتعديل. تعمل معظم الأنظمة عالية الجودة بسلاسة بين 1 هرتز و10 هرتز. تسمح إمكانية الضبط هذه للمشغلين بضبط شدة التحريك لدرجات الفولاذ المختلفة أثناء الطيران.
تقوم الوحدات ذات السعة العالية بسحب تيارات كهربائية كبيرة. يجب عليك تقييم النفقات التشغيلية (OPEX) لتشغيل هذه الملفات بشكل مستمر. ومع ذلك، يجب عليك موازنة هذه التكلفة الكهربائية مباشرة مع انخفاض معدلات رفض المنتج. وحدة ذات حجم مناسب تقلل بشكل كبير من عيوب المصب. إن الزيادة الناتجة في إنتاجية الجودة الأولية تعوض دائمًا تكاليف استهلاك الكهرباء اليومية.
حتى السعة المحسوبة بشكل مثالي لا تعني شيئًا إذا لم تكن مناسبة فعليًا لآلة الصب الخاصة بك. غالبًا ما تجبر حقائق التنفيذ المهندسين على التنازل أو البحث عن حلول مخصصة للغاية.
يجب عليك تقييم القيود المكانية للمعدات الموجودة لديك بعناية. من المعروف أن المنطقة المحيطة بمذبذب القالب وسترة الماء ضيقة للغاية.
إن التعديل التحديثي لآلة الصب المستمر القديمة (CCM) غالبًا ما يحد بشكل صارم من الحجم المادي لملفات التحريك. إذا اخترت تصميمًا داخليًا داخل القالب، فيجب أن تتناسب الملفات مع مبيت سترة الماء الموجودة. وهذا يحد بشدة من الحجم المادي للقلب الحديدي والملفات النحاسية. يوفر التثبيت الخارجي مساحة أكبر للملفات الأكبر ذات السعة الأعلى. ومع ذلك، فإن التثبيت الخارجي يضع الملفات بعيدًا عن الفولاذ المنصهر، مما يتطلب المزيد من الطاقة لسد الفجوة المادية.
تولد المجالات الكهرومغناطيسية كميات هائلة من الحرارة. تولد الوحدات ذات السعة العالية أحمالًا حرارية كبيرة أثناء التشغيل المستمر. يجب عليك إدارة هذه الحرارة بشكل استباقي لمنع حدوث عطل كارثي في المعدات.
تتطلب هذه الأنظمة أنظمة تبريد داخلية مخصصة للمياه النقية. لا يمكنك ببساطة استخدام مياه النبات القياسية. تتضمن مواصفات التبريد عادةً ما يلي:
موصلية منخفضة: يجب أن يظل الماء نقيًا للغاية (غالبًا ما يكون أقل من 2 ميكروسيمنز/سم) لمنع الانحناء الكهربائي ودوائر القصر في الملف.
الضغط المستقر: يتطلب النظام ضغطًا ثابتًا (عادةً من 10 إلى 15 بار) لدفع الماء عبر الموصلات النحاسية المجوفة.
معدل التدفق العالي: التدفق الكافي يزيل الحرارة بسرعة كافية لحماية المواد العازلة الإيبوكسي الحساسة.
خطأ شائع: تقوم العديد من المصانع بترقية قدرتها على التحريك ولكنها تفشل في ترقية جرافة تبريد الماء النقي. يؤدي عدم التطابق هذا حتمًا إلى ارتفاع درجة حرارة الملف والفشل المبكر خلال أشهر من التثبيت.
يتطلب شراء هذه المعدات شراكة هندسية حقيقية. لا يمكنك شراء محرك كهرومغناطيسي عالي الجودة احترافي من على الرف مثل المحرك القياسي. يجب عليك تقييم شركاء التصنيع المحتملين بدقة.
لا تقبل أبدًا توصية تتعلق بالسعة بناءً على تخمين مندوب المبيعات فقط. يجب أن يقدم الموثوق به مورد قوالب التحريك الكهرومغناطيسي عمليات محاكاة شاملة لتدفق السوائل والكهرومغناطيسية ثلاثية الأبعاد. يجب عليهم استخدام برامج متوافقة مع معايير الصناعة (مثل ANSYS Maxwell أو FLUENT) لنمذجة قوى لورنتز داخل القالب الخاص بك. ويجب عليهم أن يثبتوا رياضيًا أن السعة المقترحة ستولد سرعات الموائع المطلوبة قبل بدء التصنيع.
تقييم المرونة الهندسية للمورد. هل يقومون بتكييف تصميمات الملفات الخاصة بهم لتناسب سترة المياه الموجودة لديك بسلاسة؟ أم أنهم يجبرونك على قبول نموذج قياسي يتطلب تعديلات نباتية باهظة الثمن؟ سيقوم المورد المتميز بتصميم القلب الحديدي والملفات النحاسية لزيادة السعة إلى الحد الأقصى ضمن القيود المكانية المحددة لديك. يوفر لك هذا الأسلوب المخصص أسابيع من توقف التثبيت.
البيئة الموجودة أسفل التونديش مباشرة قاسية بشكل لا يصدق. ترتفع درجات الحرارة المحيطة. الرطوبة ثابتة. يجب عليك المطالبة ببيانات شفافة فيما يتعلق بجودة بناء الوحدة.
معايير العزل: ابحث عن عزل الملف بدرجة H أو أعلى. وهذا يضمن بقاء الوحدة على قيد الحياة بسبب الارتفاعات الحرارية الشديدة.
جودة بوتينغ الإيبوكسي: يجب على المورد استخدام تقنيات التشريب بالضغط الفراغي (VPI). يؤدي ذلك إلى إزالة فقاعات الهواء من الإيبوكسي، مما يمنع الانحناء الداخلي.
مقاييس الموثوقية: اطلب بيانات متوسط الوقت المضمون بين حالات الفشل (MTBF) استنادًا إلى بيئات مصانع الصلب الواقعية.
أفضل الممارسات: اطلب زيارة أحد المصانع المرجعية التي تستخدم حاليًا معدات المورد على آلة صب مماثلة. إن التحدث مباشرة مع مشغليهم يوفر رؤية لا تقدر بثمن حول طول العمر الفعلي للمعدات.
يتطلب اختيار السعة المناسبة سد الأهداف المعدنية النظرية مع القيود المادية لآلة الصب. يجب عليك الموازنة بين الحاجة إلى اختراق مغناطيسي عميق ومخاطر اضطراب الغضروف المفصلي والقيود المكانية. الحجم الدقيق يزيل العيوب الداخلية دون التضحية بجودة السطح.
اتخذ الخطوات التالية على الفور للمضي قدمًا بمشروعك:
قم بتجميع رسومات القالب الدقيقة الخاصة بك، بما في ذلك أبعاد سترة الماء ومساحة المذبذب.
قم بتوثيق مزيج الفولاذ الكامل الخاص بك، مع ملاحظة السبائك الأكثر حساسية للفصل والكسر.
قم بإنشاء خط أساس واضح لمعدلات العيوب الحالية لقياس عائد الاستثمار المستقبلي.
ابدأ التشاور مع الشركة المصنعة المؤهلة لطلب عمليات محاكاة سعة ثلاثية الأبعاد مخصصة.
ج: إن الوحدة ذات الحجم المناسب والتي تتم صيانتها تدوم بشكل عام من 5 إلى 10 سنوات. يعتمد طول العمر بشكل كبير على نقاء مياه التبريد الخاصة بك وسلامة العزل الداخلي. ومع ذلك، غالبًا ما يؤدي عدم تطابق السعة إلى الإفراط في القيادة بشكل خطير. يؤدي هذا إلى توليد حرارة زائدة، ويؤدي إلى تدهور وعاء الإيبوكسي بسرعة، ويسبب فشلًا مبكرًا في الملف.
ج: لا. على الرغم من أن سعة الأجهزة الفعلية تحدد الحد الأقصى للأداء، إلا أنه لا يمكنك استخدام إعداد واحد بشكل عام. يجب على المشغلين ضبط التيار والتردد بشكل فعال عبر خزانة التحكم لدرجات مختلفة. يتطلب الفولاذ الحساس للتشقق معاملات تقليب أكثر لطفاً، في حين أن الفولاذ عالي الكربون الحساس للفصل يتطلب اختراقاً مغناطيسياً أعمق وأكثر عدوانية.
ج: يعمل القالب النحاسي كدرع كهرومغناطيسي قوي. تمتص جدران القالب السميكة المجال المغناطيسي وتخففه بشكل كبير قبل أن يصل إلى الفولاذ المنصهر. إن الترقية إلى الجدران السميكة أو المواد الأكثر كثافة مثل Cu-Cr-Zr تجبرك على استخدام محرك ذو سعة أعلى لتحقيق نفس قوة التحريك الداخلية بالضبط.