تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-23 المنشأ:محرر الموقع


في الصب المستمر، يعد التحكم في تدفق الفولاذ المصهور هو العامل الحاسم بين المنتج عالي الجودة والخردة باهظة الثمن. يعرف علماء المعادن أن التصلب غير المتكافئ يفسد جودة الفولاذ. في حين أن إضافة المحرض الكهرومغناطيسي المستمر يعمل على تحسين ديناميكيات السوائل، فإن تثبيته في المنطقة الخاطئة يؤدي إلى عوائد هامشية. غالبًا ما يفشل في حل عيوب معدنية محددة. لا يمكنك ببساطة تثبيت ملف على حبلا وتوقع الكمال.
يحدد الاختيار الاستراتيجي لموضع النمام الكهرومغناطيسي بشكل مباشر مقاييس الجودة التي تقوم بتحسينها. سواء قمت بوضعه في القالب، أو الشريط، أو منطقة التصلب النهائية، فهذا أمر مهم للغاية. تتعامل كل منطقة مع مراحل مختلفة من التبريد. من خلال تحديد الموقع الصحيح، يمكنك التحكم في تشطيب السطح والمسامية الداخلية وفصل خط الوسط. تابع القراءة لتتعرف على كيفية مطابقة الشكل الهندسي الفريد لعجلتك وتاريخ العيوب مع إعداد التحريك المثالي.
لكي تفهم لماذا يفرض التنسيب النجاح، يجب عليك أولاً أن تنظر إلى فيزياء التحريك. تعتمد العملية على قوى لورنتز. عندما تقوم بتطبيق مجال مغناطيسي متناوب منخفض التردد على العجلة، فإنه يخترق القالب النحاسي أو الغلاف الفولاذي المتصلب. إنه يستحث تيارات إيدي داخل الفولاذ السائل عالي التوصيل. التفاعل بين المجال المغناطيسي وهذه التيارات يولد قوى لورنتز. تدفع هذه القوى الفولاذ المنصهر إلى حركة دورانية أو خطية يمكن التحكم فيها. يمكنك إنشاء تأثير الغسيل الاصطناعي. تعمل هذه الحركة على تغيير التدرجات الحرارية وتزيل فعليًا الشوائب غير المعدنية المحبوسة.
ومع ذلك، تختلف ديناميكيات السوائل بشكل كبير من الغضروف المفصلي وصولاً إلى القلب غير المتصلب. يعمل المحرض الكهرومغناطيسي المستمر بشكل مختلف اعتمادًا على الجزء الصلب من الفولاذ الذي يستهدفه. في الغضروف المفصلي، يكون الفولاذ سائلًا بالكامل تقريبًا. التحكم في التدفق هنا سريع الاستجابة. وفي أعماق الطول المعدني، يتحول الفولاذ إلى ملاط طري لزج. يتطلب نقل هذه المادة عالية الصلابة اختراقًا مغناطيسيًا ومستويات طاقة مختلفة إلى حد كبير.
وبسبب هذا التغيير في المرحلة، يجب عليك تعيين عيوب الصب الشائعة إلى مناطق تصلب محددة. تنشأ الثقوب وفخ الخبث في الغضروف المفصلي. يحدث الفصل V والمسامية المركزية خلال المراحل النهائية من التصلب الأساسي. من خلال مطابقة موضع المحرك الكهرومغناطيسي مع النقطة الأصلية لأسوأ عيوبك، فإنك تضرب السبب الجذري بدلاً من معالجة الأعراض.
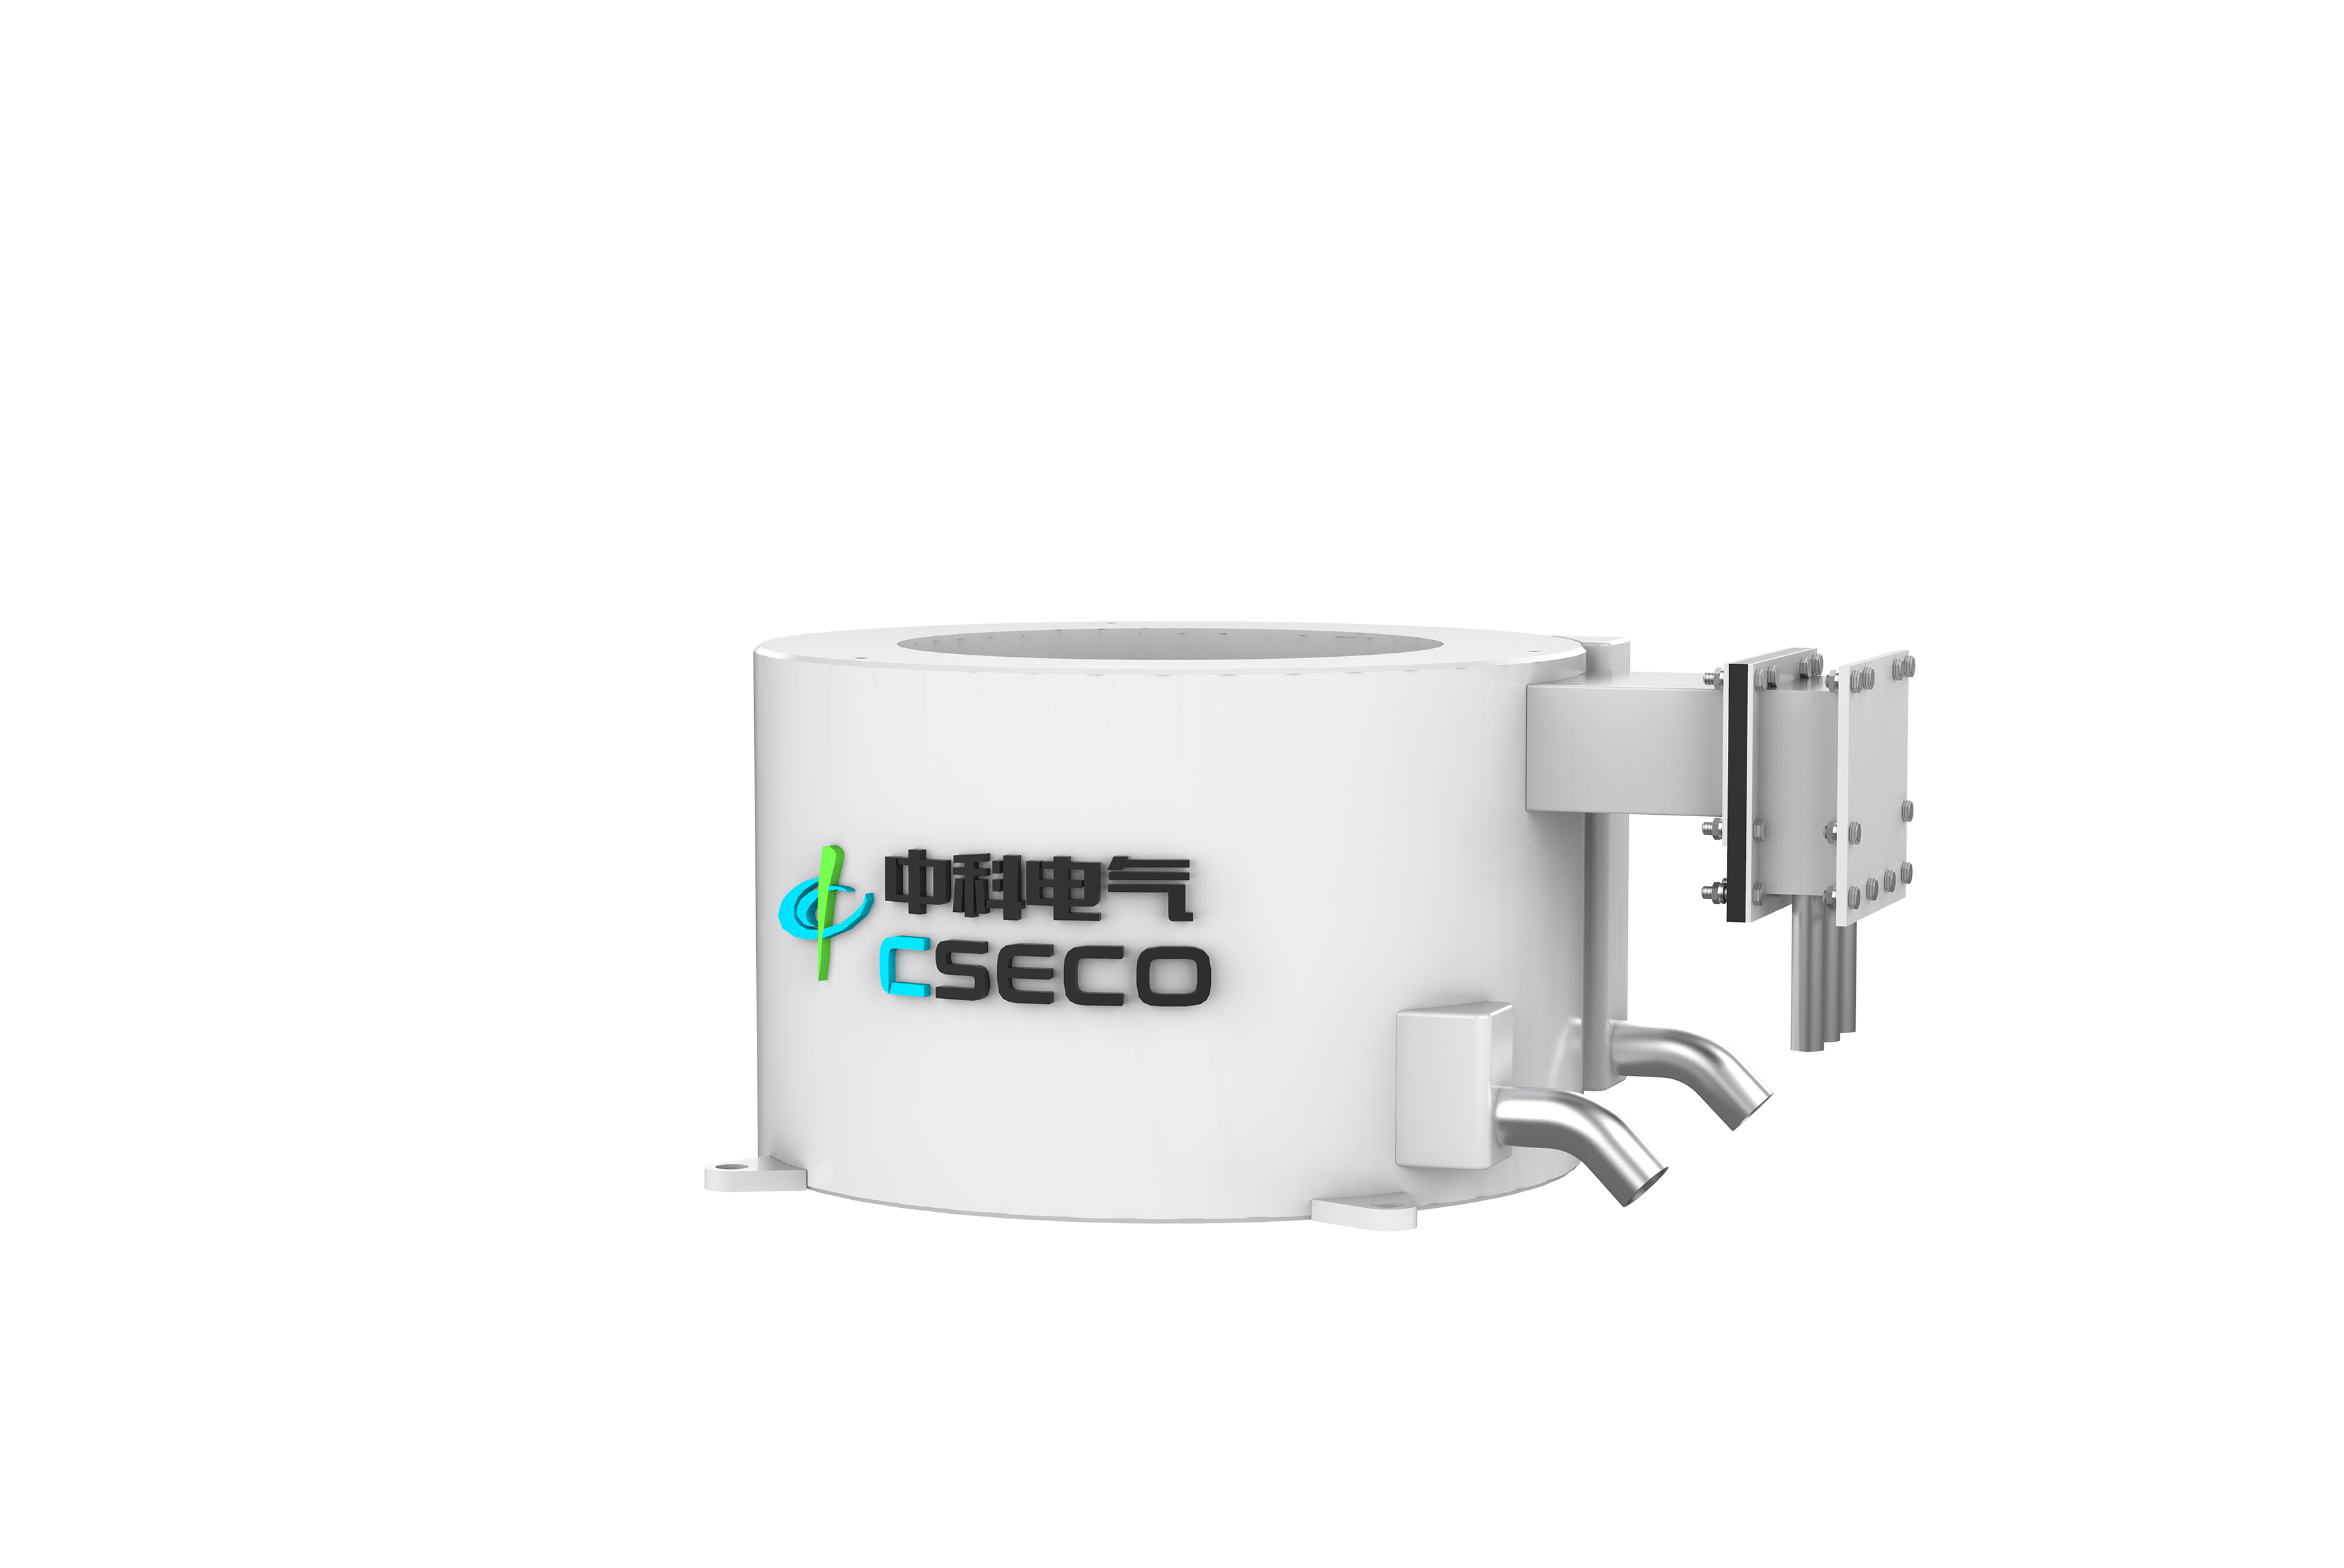
يعمل محرك القالب الكهرومغناطيسي (M-EMS) كخط الدفاع الأول لجودة الفولاذ. نقوم بتثبيته مباشرة حول الأنبوب النحاسي للقالب أو داخل غلاف القالب. وتتمثل مهمتها الأساسية في التحكم في تدفق الفولاذ السائل في الغضروف المفصلي وإدارة غلاف التصلب الأولي.
عندما تقوم بتنشيط نظام M-EMS، فإنه يعمل على تسريع السائل بسرعة في حركة دوامية أفقية. يوفر موضع المحرك الكهرومغناطيسي هذا العديد من نتائج الجودة الأولية المهمة:
من وجهة نظر التقييم، يعد M-EMS مطلوبًا بشكل صارم لبعض الملفات التشغيلية. إنه الأفضل لمصانع الصلب التي تعاني من التشقق السطحي أو انحباس الخبث الشديد. علاوة على ذلك، إذا قمت بإنتاج درجات صارمة لجودة السطح، فإن هذا الإعداد غير قابل للتفاوض. تتطلب الألواح المكشوفة للسيارات، وقضبان الأسلاك عالية الكربون، ودرجات الأنابيب غير الملحومة ظروفًا نقية تحت السطح. يضمن محرك القالب تشكيل الغلاف الخارجي بشكل لا تشوبه شائبة قبل دخول الشريط إلى منطقة التبريد الثانوية.
في حين تعمل تقنية M-EMS على تحسين السطح، فإن السلامة الهيكلية الداخلية تتطلب التدخل في أسفل العجلة. هذا هو المكان الذي تلعب فيه الخيوط والمحرك النهائي. إنهم يعالجون العيوب المعقدة التي تنشأ في أعماق القلب المتصلب.
تعتمد معايير التقييم لهذه المناطق السفلية بشكل كامل على أبعاد المنتج ودرجات الفولاذ. تعد إعدادات S-EMS وF-EMS إلزامية للألواح السميكة والزهور الثقيلة والقضبان الكبيرة. بالنسبة للفولاذ عالي الكربون، والفولاذ الحامل، والسبائك المتخصصة، فإن السلامة الداخلية تملي صلاحية المنتج النهائي. بدون التحكم في الهيكل الأساسي، ستفشل هذه الدرجات حتمًا أثناء الدرفلة أو التشكيل.
يتطلب تحديد موضع النمام الكهرومغناطيسي الأمثل اتباع نهج منهجي. لا يمكنك تخمين مكان وضع الملفات المغناطيسية. يجب أن تدع تاريخ العيوب والقيود الهندسية هي التي تقود القرار الهندسي.
يجب أن يؤدي سجل العيوب لديك إلى تضييق خياراتك على الفور. إذا كانت حالات الرفض الأولية لديك تنبع من عيوب سطحية، فيجب عليك إعطاء الأولوية لـ M-EMS. إذا كشف اختبار الموجات فوق الصوتية عن ضعف البنية الداخلية أو الفصل الكيميائي الشديد، فامنح الأولوية لـ S-EMS أو F-EMS. بالنسبة لإنتاج السبائك العالية أو الفولاذ المتخصص، نادرًا ما تكفي وحدة واحدة. غالبًا ما يحتاج علماء المعادن إلى نهج مشترك، مثل M-EMS بالإضافة إلى F-EMS، لتأمين كل من الغلاف والقلب.
حجم القسم يحدد أيضًا الجدوى الفنية. تغير الأشكال الهندسية بشكل أساسي متطلبات اختراق المجال المغناطيسي. الفراغات صغيرة نسبيا. يخترق المحرض الدوار القياسي المقطع العرضي بأكمله بسهولة. لكن الألواح واسعة وسميكة. إنها تتطلب ملفات ضخمة مستقيمة الجوانب تنتج مجالات مغناطيسية موجية متنقلة. تجلس الأزهار في مكان ما في المنتصف. يجب عليك مطابقة تصميم الملف الفعلي مع أبعاد الشريط لضمان وصول قوى لورنتز فعليًا إلى قلب السائل.
يوجد أدناه إطار مرجعي سريع للمساعدة في تصنيف احتياجاتك التشغيلية.
| نوع العيب الأساسي | منطقة الأصل التصلب | الموصى بها إعداد النمام | النتيجة المعدنية المتوقعة |
|---|---|---|---|
| الثقوب، فخ الخبث | الغضروف المفصلي / القشرة الأولية | M-EMS (العفن) | نمو القشرة الأولي الموحد والنظيف تحت السطح. |
| الشقوق الداخلية، والنمو العمودي | منطقة التبريد الثانوية | S-EMS (ستراند) | تعظيم منطقة الكريستال متساوية المحاور، وتقليل التشقق. |
| فصل خط الوسط، المسامية | نهاية الحفرة / النواة النهائية | F-EMS (النهائي) | هيكل أساسي كثيف، يقلل من فصل الكربون. |
| العيوب السطحية والأساسية مجتمعة | الغضروف المفصلي + نهاية الحفرة | م-EMS + F-EMS | مراقبة الجودة الشاملة للفولاذ السبائك/المحامل. |
وأخيرا، وضع مقاييس أداء صارمة قبل الشراء. أنت بحاجة إلى خط الأساس. تحديد معايير النجاح مثل نسبة محددة للزيادة في منطقة المنطقة المتساوية المحور. يمكنك أيضًا تتبع الانخفاض في مؤشر فصل الكربون. ومن خلال تحديد هذه المعايير، يمكنك التحقق بدقة من صحة الاستثمار بعد التثبيت.
الفوائد النظرية للتحريك لا يمكن إنكارها. ومع ذلك، فإن التركيب المادي يطرح عقبات هندسية كبيرة. عادةً ما تشكل قيود المساحة والهندسة أكبر تهديد للنشر الناجح. يتطلب نظام S-EMS تكاملًا دقيقًا حول قوائم الدعم الحالية. إذا كانت مسافة اللف ضيقة جدًا، فقد تحتاج إلى أدوات تقليب مسطحة مخصصة. وبالمثل، يجب أن يتناسب نظام M-EMS مع معلمات غلاف القالب الموجودة لديك. يعد تعديل سترات المياه النحاسية لاستيعاب الملفات الضخمة أمرًا صعبًا ومكلفًا.
ويجب على مديري المصانع أيضًا أن يوازنوا بين استهلاك الطاقة ومكاسب الإنتاجية. يتطلب تشغيل المجالات المغناطيسية عالية التردد أو منخفضة التردد نفقات تشغيلية كهربائية كبيرة. أنت بحاجة إلى محولات متخصصة ومحولات التردد. يجب عليك حساب تكلفة هذا السحب الكهربائي المستمر مقابل المنفعة المالية المتمثلة في تقليل الفولاذ المخرد أو المنخفض الجودة. في معظم تطبيقات الفولاذ عالي الجودة، يغطي ربح العائد النفقات التشغيلية بسهولة، ولكن يجب التحقق من الحسابات الحسابية.
يتطلب التبريد والصيانة اهتمامًا متساويًا. تعمل الملفات على بعد بوصات من الفولاذ السائل المتوهج. أنها تتطلب أنظمة تبريد المياه الداخلية باستخدام المياه عالية النقاء. تناول حقائق صيانة هذه الأنظمة في بيئات العجلات القاسية ذات درجة الحرارة العالية. في حالة انسداد حلقة التبريد أو فشلها، سترتفع درجة حرارة الملفات الكهرومغناطيسية وتقصر الدائرة الكهربائية على الفور تقريبًا.
ونظرًا لأن التعديلات المادية مكلفة، فإن التحقق من المحاكاة أمر بالغ الأهمية. التأكيد على ضرورة استخدام النمذجة الحسابية MHD (المغناطيسية المائية). يجب عليك ربط برنامج MHD بأدوات CFD (ديناميكيات الموائع الحسابية). يتيح لك ذلك محاكاة تدفقات السوائل والاختراق المغناطيسي قبل قطع أي فولاذ. يؤدي التحقق من صحة موضع التحريك الكهرومغناطيسي المختار رقميًا إلى التخلص من مخاطر التثبيت غير الفعال.
إن الوضع الصحيح للمحرك الكهرومغناطيسي هو أداة دقيقة، وليس إصلاحًا شاملاً. الموقف يملي مباشرة الأداء المعدني. يجب عليك نشر طاقة التحريك في المكان الذي يمكن أن تستفيد منه الحالة الفيزيائية للفولاذ بشكل أكبر. يؤدي غسل الغضروف المفصلي إلى منع ظهور العيوب السطحية، في حين أن قص المنطقة الطرية يمنع ظهور الفراغات الأساسية.
اعتمد قرارات الشراء الخاصة بك على البيانات الصلبة. قم بتحليل تاريخ العيوب المعدنية لديك لتحديد أصل مشكلات الجودة لديك. قم بمراجعة العجلات الخاصة بك لمعرفة مدى توفر المساحة. قبل كل شيء، اطلب محاكاة ديناميكيات الموائع الحسابية من موردي المعدات لديك قبل الانتهاء من التصميم.
التوقف عن قبول درجات الحرارة المنخفضة كتكلفة عادية لممارسة الأعمال التجارية. حدد موعدًا لإجراء تقييم معدني شامل لعجلتك اليوم. اطلب دراسة جدوى هندسية لتكتشف بدقة تكوين التحريك الذي سيرفع خط الصب المستمر الخاص بك.
ج: نعم. تعد مجموعات التحريك المتعدد (مثل M-EMS + S-EMS أو M-EMS + F-EMS) من الممارسات الصناعية القياسية. يوصى بها بشدة لسبائك عالية الجودة وصب زهور كبيرة. يتيح لك استخدام وحدات متعددة التحكم في تشطيب السطح وجودة النواة الداخلية في وقت واحد طوال عملية التبريد بأكملها.
ج: يتطلب الأمر إجراء تدقيق هندسي لخطوة التدحرج في منطقة التبريد الثانوية لديك. تتطلب أدوات النمام الأسطوانية القياسية خلوصًا كبيرًا. ومع ذلك، إذا كانت المساحة مقيدة للغاية، فيمكن للبائعين تصميم أدوات تحريك مسطحة مخصصة أو وحدات مدمجة متخصصة لتجاوز الموافقات الهيكلية الضيقة بأمان.
ج: نعم. الموقف يملي مباشرة احتياجات الطاقة. يعمل M-EMS عمومًا بترددات مختلفة عن S-EMS أو F-EMS. يجب أن يخترق المجال المغناطيسي سماكات مختلفة من القوالب النحاسية، ولفائف الدعم، والأصداف الفولاذية الصلبة. يتطلب الاختراق الأعمق للفولاذ عالي الصلابة ترددات أقل ومدخلات طاقة أعلى بكثير.